Analyses
Le takt en cale sèche : un seul rythme pour les sous-traitants, le chantier et la logistique
Un planning de cale sèche classique montre les dépendances. Il ne montre pas où les équipes se gênent, quand le matériel est requis ni quelle inspection bloque la tâche suivante. Un plan de takt pose une horloge unique, et les écarts apparaissent dans le poste au lieu de la semaine trois.
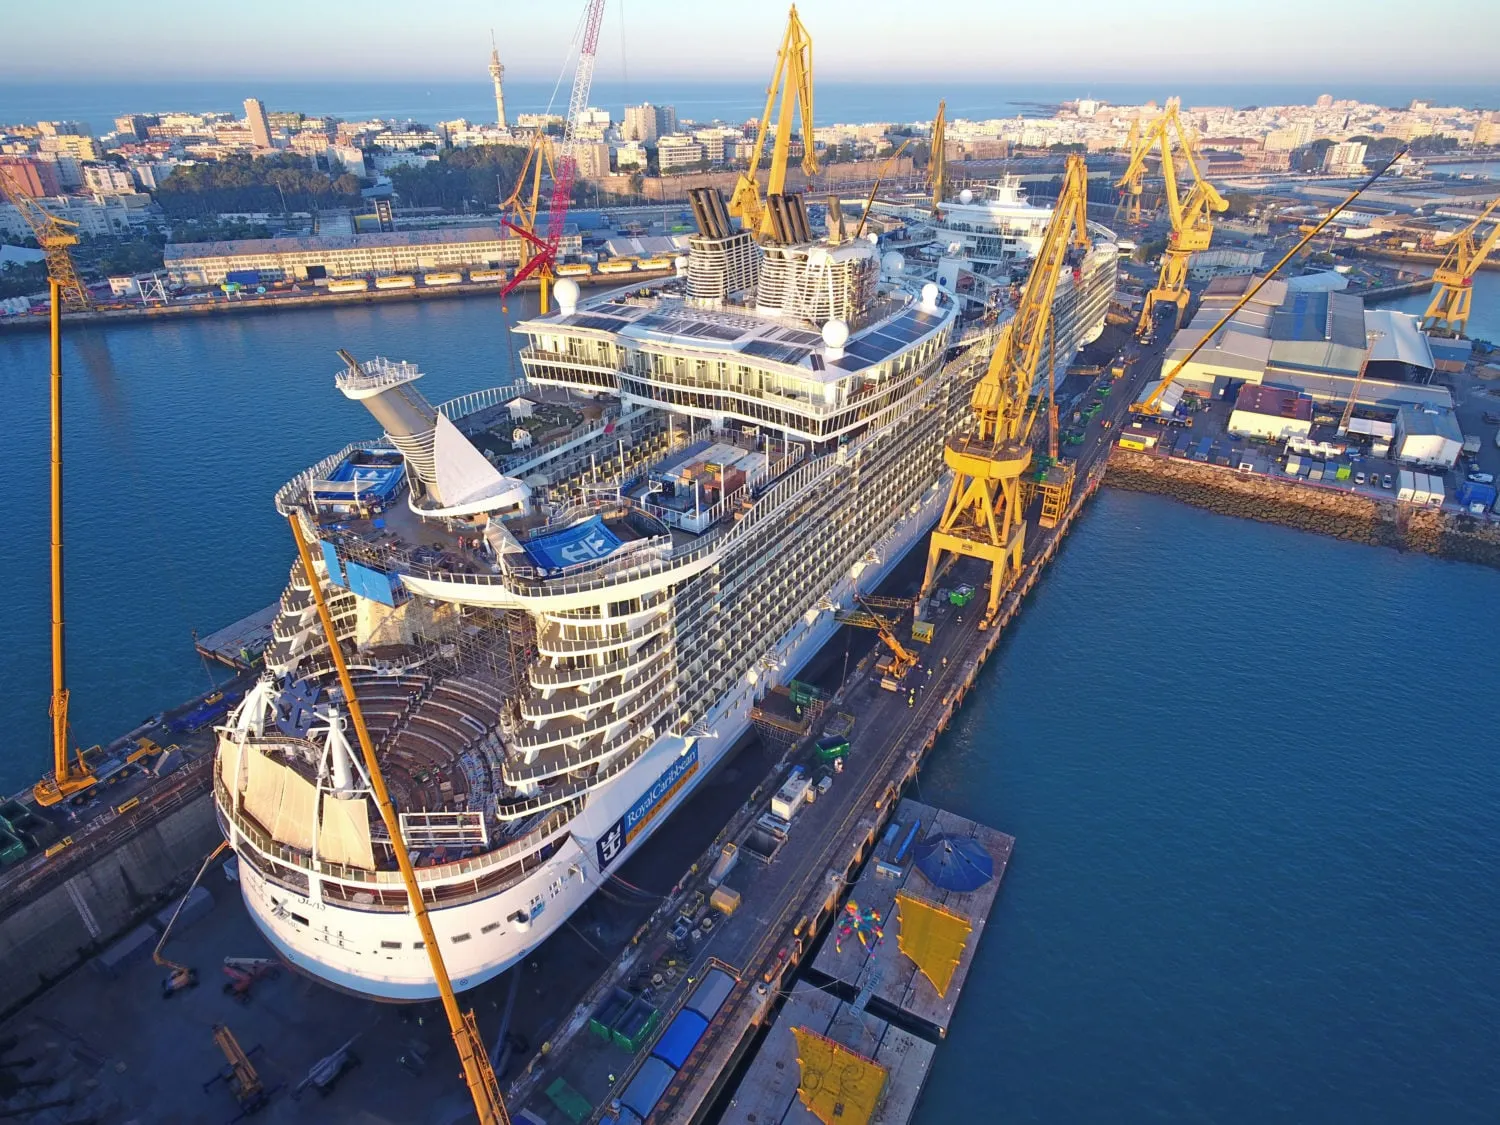
Une cale sèche fonctionne bien quand les sous-traitants, le chantier et la logistique travaillent sur un seul rythme. Ce rythme, c'est le takt.
Le temps de takt et la synchronisation sont au coeur de la production industrielle. En cale sèche, les mêmes principes s'appliquent, en plus strict. Synchronisation, processus stables et gestion des écarts décident de la qualité d'exécution d'un passage au bassin.
Un planning de cale sèche classique est un réseau d'activités. Il montre les dépendances, mais pas où les équipes se gênent, quand le matériel est requis ni quelle inspection bloque la tâche suivante. Chaque partie planifie sa propre portion. Les trous apparaissent sur le plancher du bassin.
Un plan de takt pose une horloge unique pour tous. Chaque corps de métier, chaque livraison et chaque inspection suit la même pulsation, comme les pupitres d'un grand orchestre sous une seule direction. Les écarts deviennent visibles presque en temps réel.
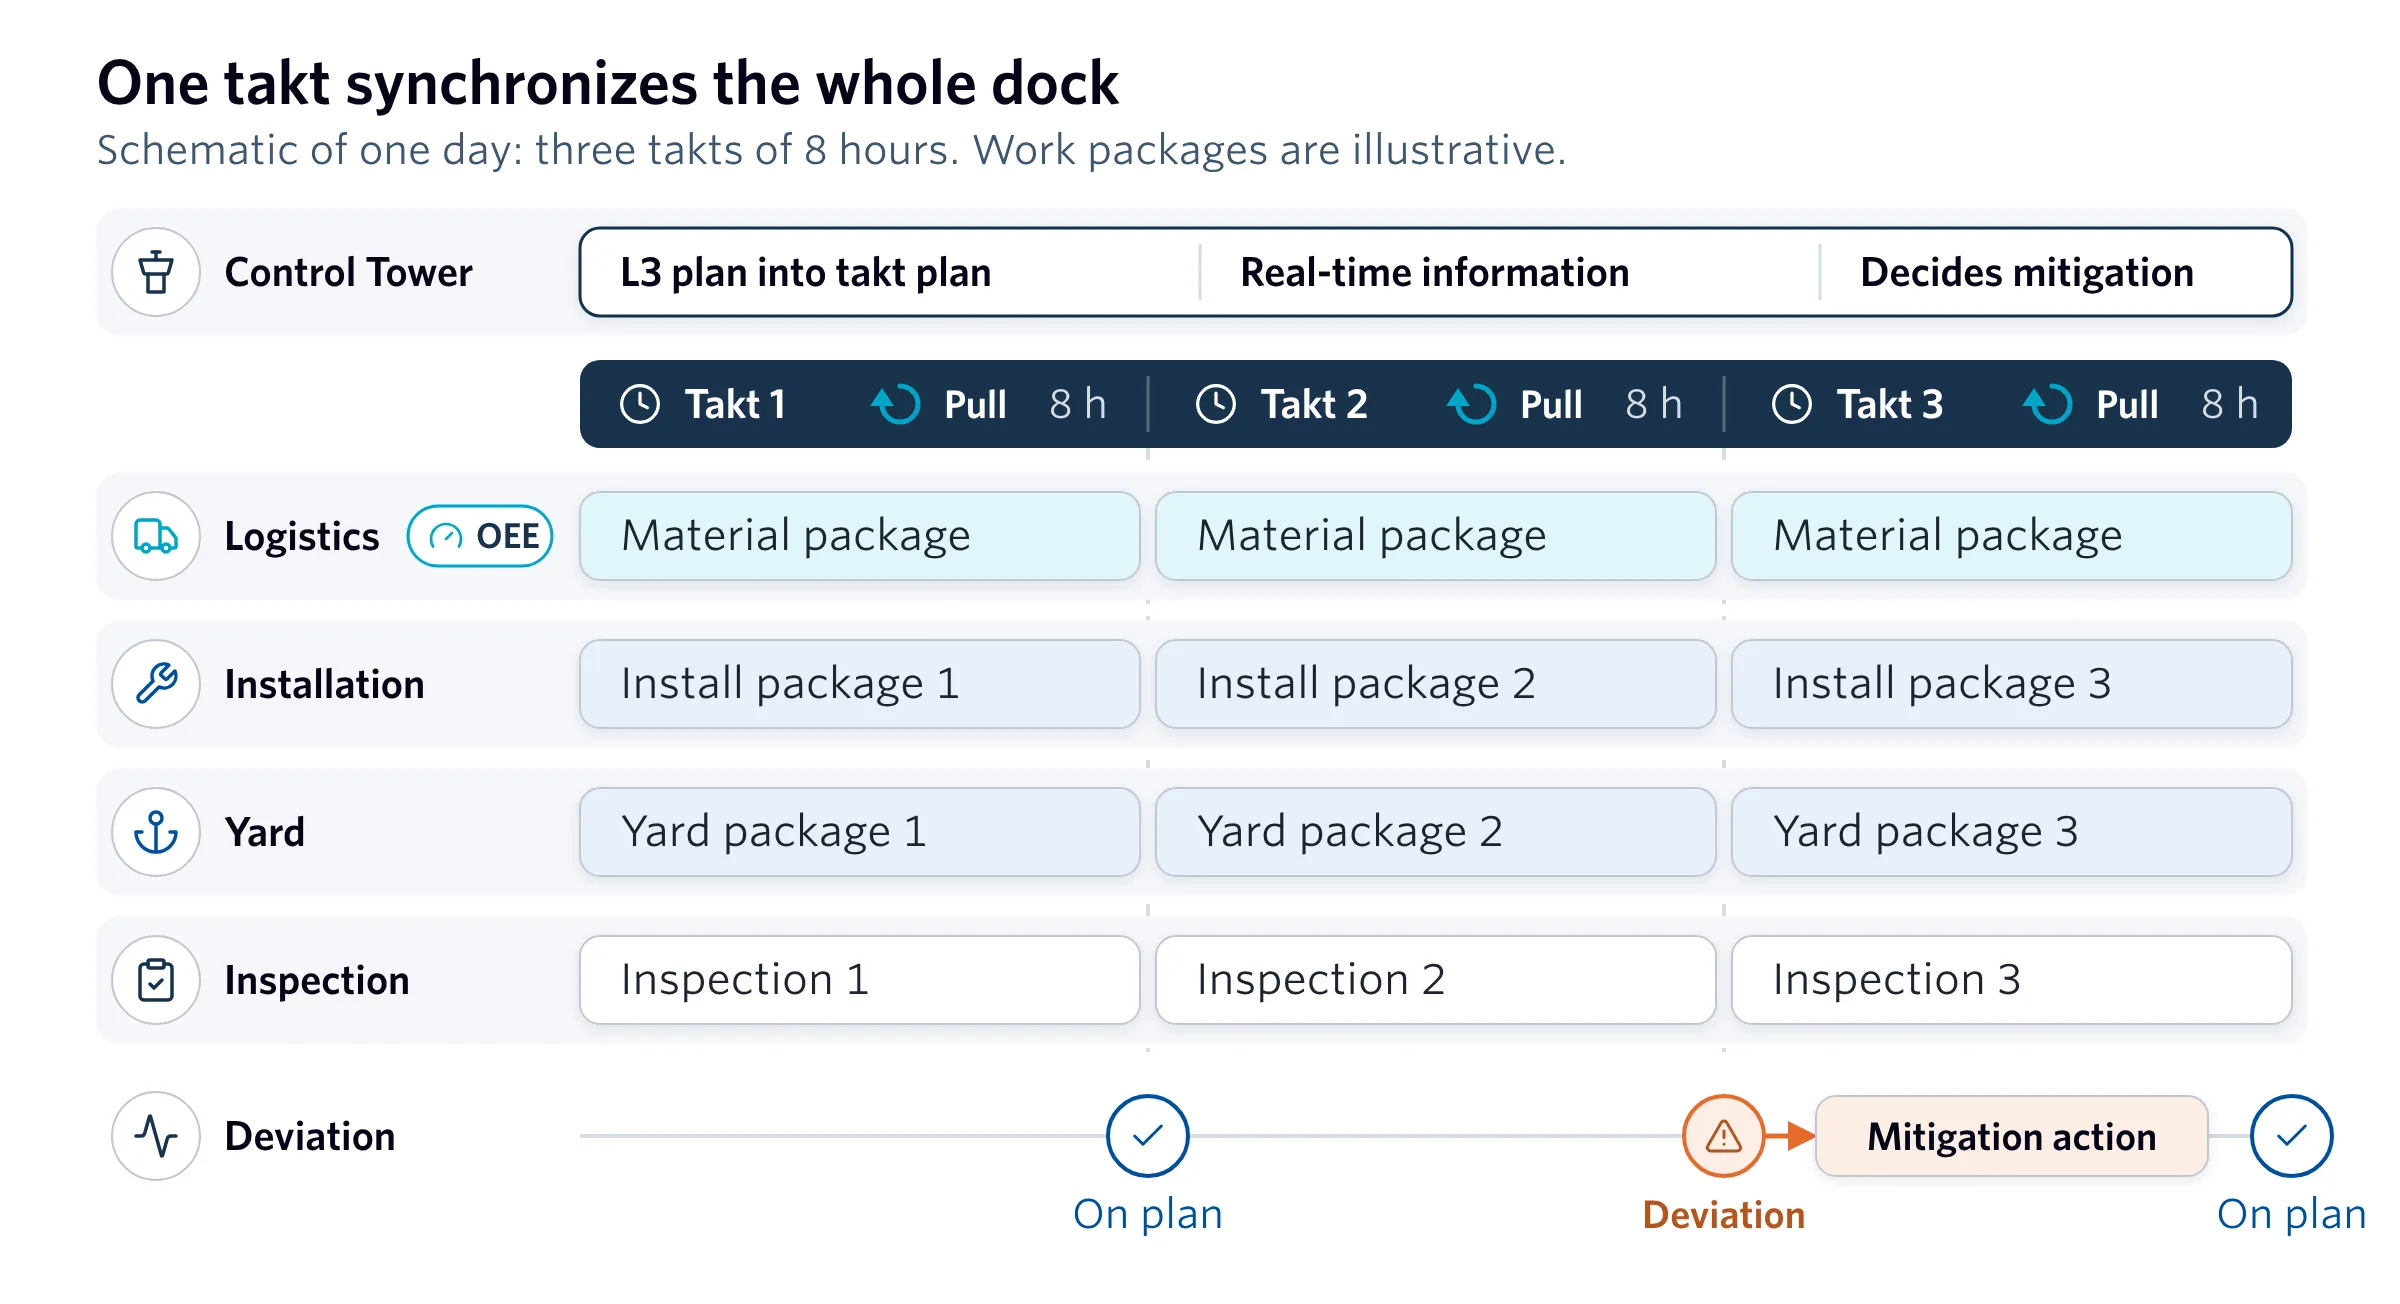
Le Drydock Control Tower transforme le planning L3 en plan de takt et l'alimente en informations temps réel. Le takt crée ensuite le flux, envoie le signal de pull, et se referme sur un contrôle des écarts qui alimente le takt suivant.
La durée du takt dépend de la maturité lean
La fréquence et la durée de takt appropriées dépendent de la maturité lean de l'entreprise. Deux configurations sont courantes, et toutes deux suivent la même logique.
- Dépendances pleinement intégrées : 3 takts par jour, de 8 heures chacun. Cela donne trois points de passation par jour, et un écart se voit à l'intérieur d'un poste.
- Planification à la journée : 1 takt par jour, quand le projet ne peut planifier qu'au jour. C'est le minimum. Cela vaut malgré tout mieux qu'un planning sans horloge commune.
Le planning détaillé reste en place. Le takt est l'horloge de l'équipe du bassin, des équipes de montage, des services du chantier et de la logistique. Commencez par le takt que votre organisation peut tenir, et resserrez-le à mesure que la maturité lean progresse.
Le Control Tower porte le plan de takt
Le Drydock Control Tower convertit le planning L3 en plan de takt. Il travaille avec les informations temps réel de tous les corps de métier et décide des mesures correctives quand un takt dérive. L'OEE logistique lui donne une mesure unique de la performance du flux de matériel.
Le takt engendre le flux
Avec une pulsation fixe, chaque corps de métier reçoit un lot de travaux défini par takt. Quand le takt se termine, le travail est fait et l'équipe passe à la suite. L'équipe suivante démarre sans chercher le front de travail.
C'est cela, le flux. Le travail traverse le bassin à vitesse régulière, sans à-coups et sans attente. Les passations deviennent prévisibles.
Chaque corps de métier reçoit une zone définie par bloc, et le travail passe de zone en zone au même rythme. Si un corps de métier manque son bloc, tout le monde le voit le jour même, pas en semaine trois.
La même logique vaut pour la rénovation des cabines, où le travail se répète cabine après cabine. Elle est aussi derrière le programme Smart Dry Dock et la planification en takt des refits menés avec deux grandes compagnies de croisière.
Le takt est le signal de pull
Dans un système push, le matériel arrive quand le fournisseur est prêt. Dans un système en takt, c'est le takt qui l'appelle. Le plan du takt suivant indique à la logistique quoi apporter, où et quand.
Le même signal déclenche les processus d'inspection. Les inspections sont planifiées dans le takt, de sorte que les équipes n'attendent pas un inspecteur et que l'inspecteur ne cherche pas le travail terminé.
Les écarts apparaissent en temps réel
À la fin de chaque takt, l'équipe vérifie si le lot de travaux est terminé. Sinon, le manque est visible immédiatement, dans le même poste. L'équipe analyse la cause en temps réel et définit les mesures correctives avant le début du takt suivant.
Sans takt, le même écart remonte souvent en réunion hebdomadaire, quand il a déjà touché d'autres corps de métier.
Par où commencer
Choisissez la durée de takt adaptée à votre bassin : 3 takts de 8 heures pour des dépendances pleinement intégrées, 1 takt journalier si vous ne pouvez planifier qu'au jour. Convertissez le planning L3 en plan de takt, rattachez-y les appels de matériel et les inspections, et passez les écarts en revue à chaque takt.
Le planning de bassin est un bon relevé. Ce qui pilote le bassin, c'est le takt.